β晶型PPH管件科普
β晶型PPH对焊弯头测压说明
β晶型PPH对焊弯头测压说明
——江苏润和工程塑业实测标准
一、测压目的
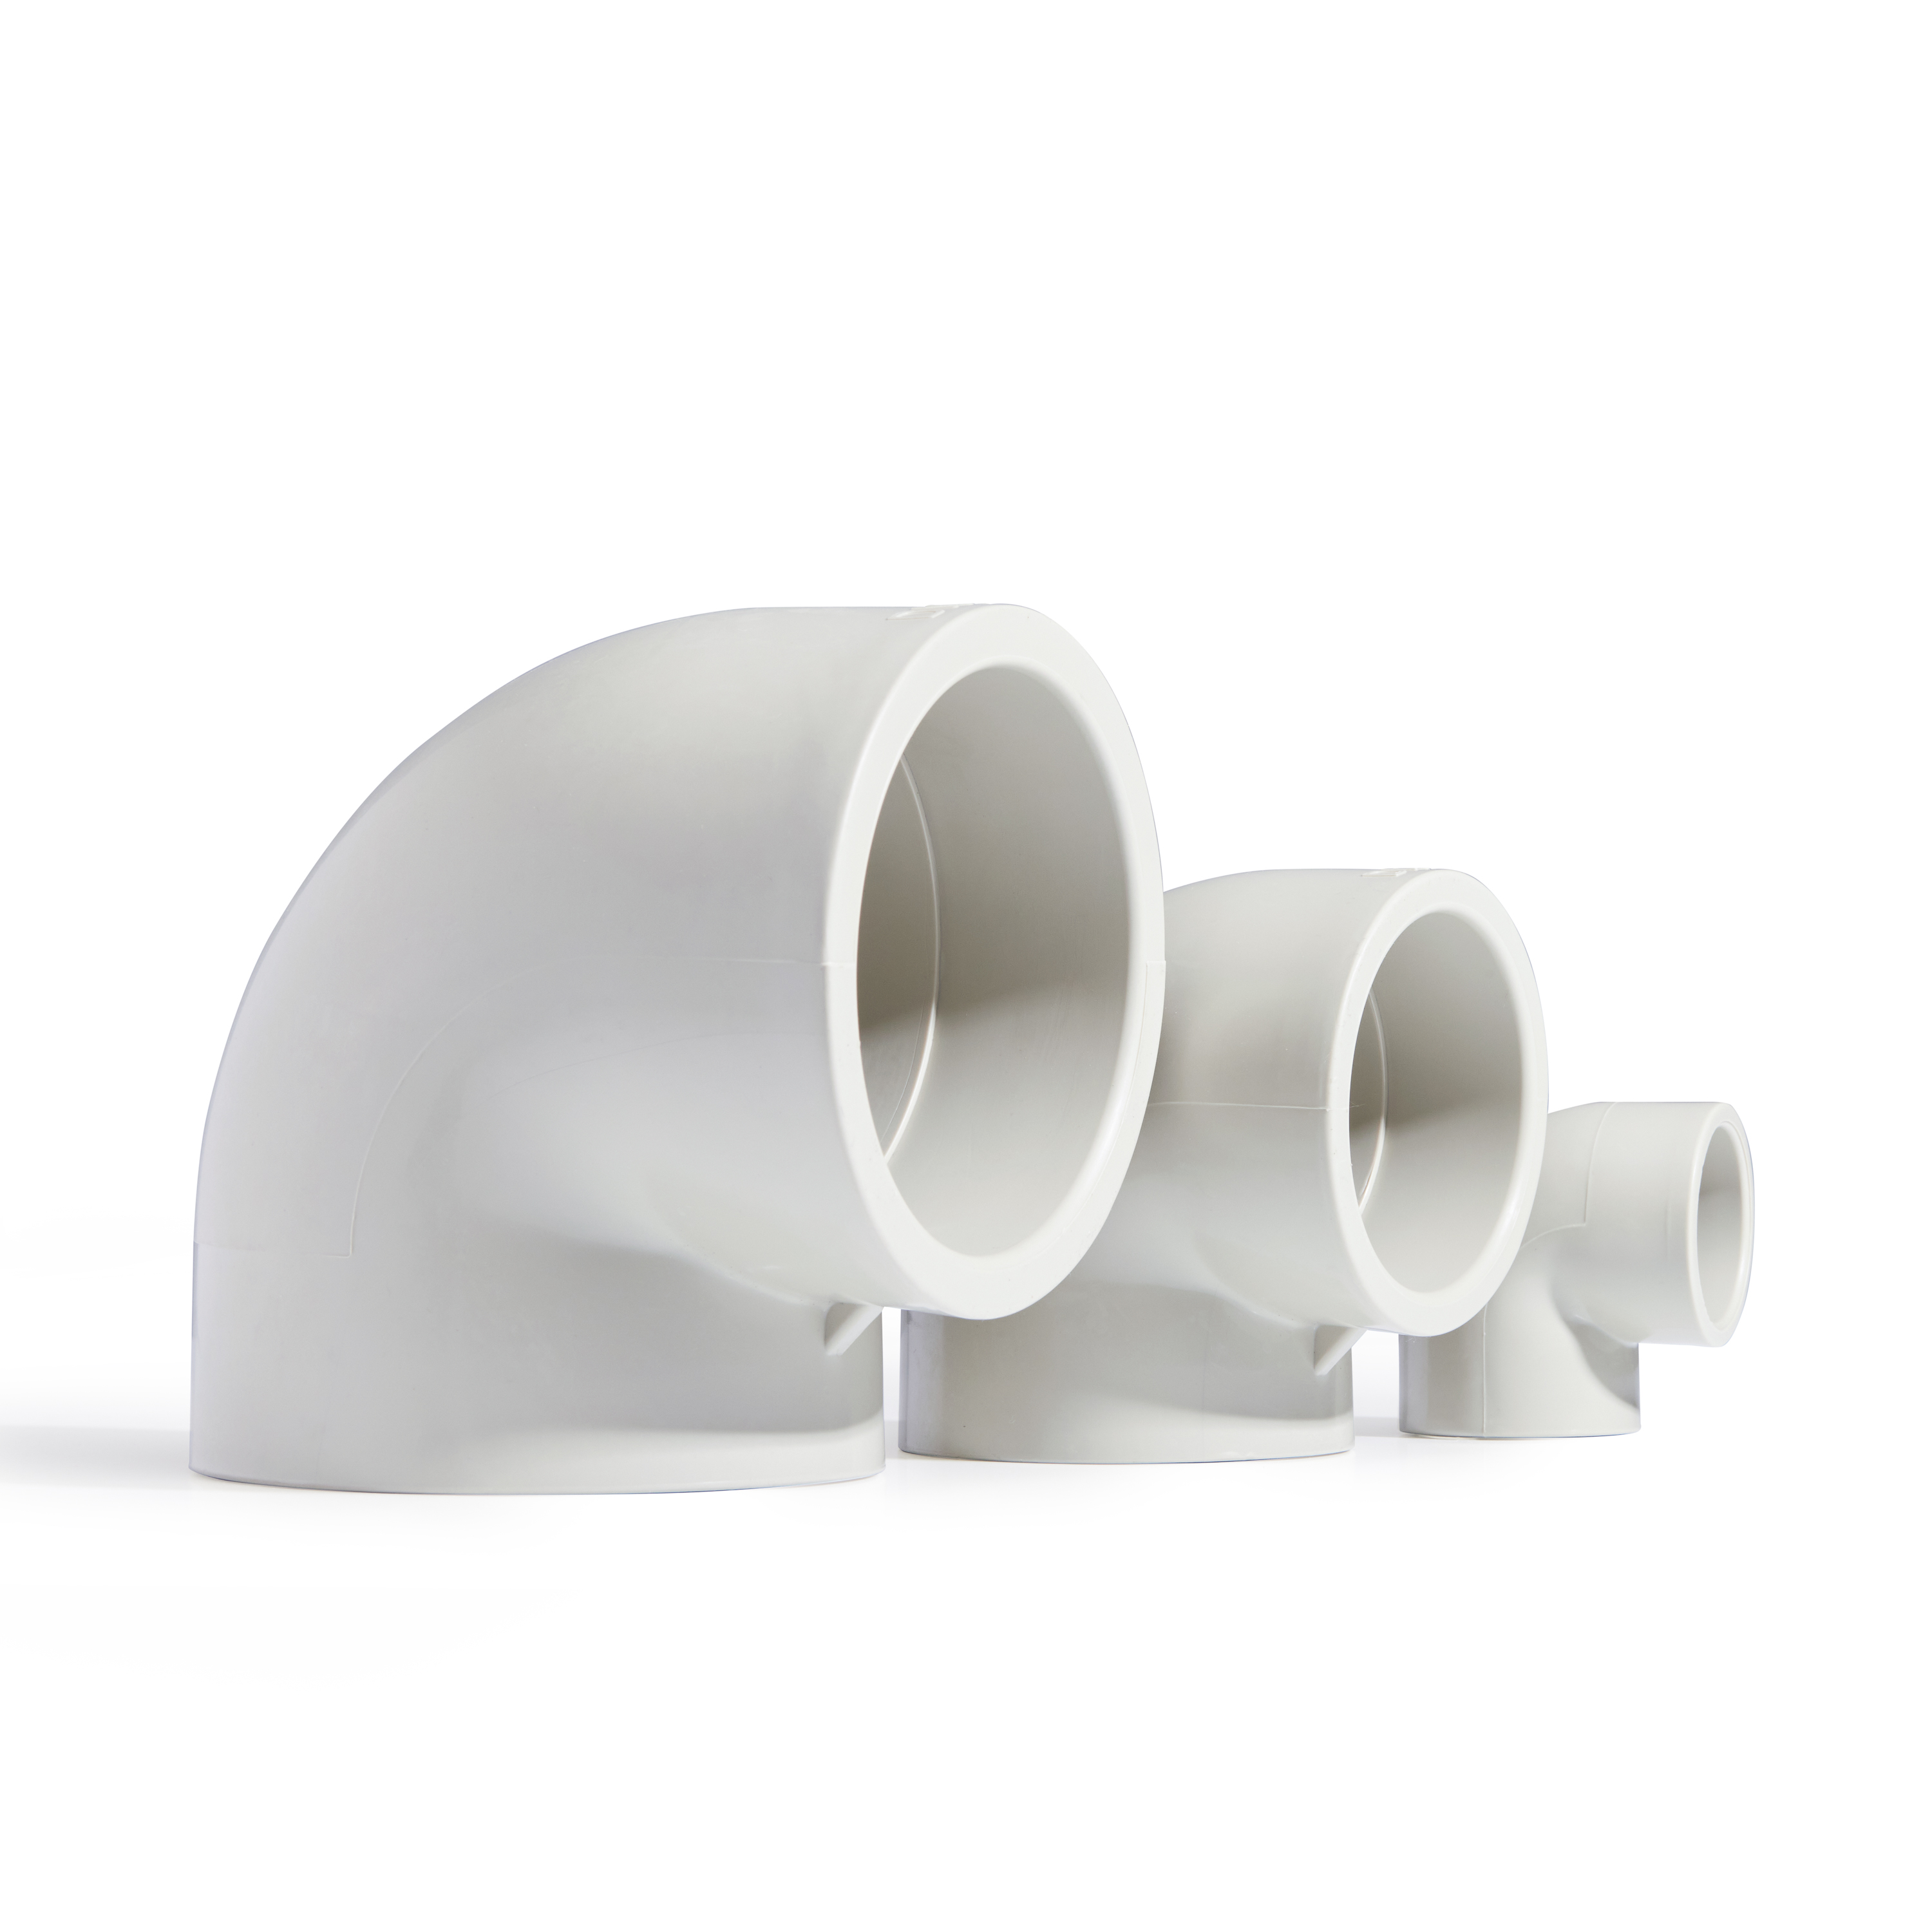
对焊弯头是β晶型PPH管道系统的应力集中点,测压核心验证两项指标:焊缝密封性与结构承压能力。依据ISO 12162标准,β晶型PPH管爆破压力须达设计压力的11.7倍,测压即为这一安全冗余的实战检验。
二、关键参数
| 项目 | 标准值 |
|---|---|
| 试验压力 | 设计压力的1.5倍 |
| 升压速率 | 0.02~0.05 MPa/s |
| 预试验 | 升至50%试验压力,稳压30分钟 |
| 主试验 | 升至1.5倍设计压力,稳压15分钟,压降≤0.02MPa |
| 温度修正 | 60℃以上乘以0.5修正系数 |
江苏润和DN65弯头实测:设计压力1.2MPa,试验压力1.8MPa,稳压30分钟压降仅0.01MPa,一次通过。
三、操作流程
第一步:封系统、排空气。 关闭所有阀门,最高点装排气阀,从最低点缓慢充水,排气阀连续出水无气泡后关闭。
第二步:慢升压。 启动试压泵,速率控制在0.05MPa/min以内。升压过快会导致弯头处局部应力集中,引发渗漏。
第三步:稳压观察。 到达试验压力后停止升压,每15分钟记录一次压力值。重点检查弯头焊缝、法兰连接处,采用肥皂水喷涂法或红外热成像仪检测——红外可发现温差仅3℃的微小泄漏。
第四步:缓泄压。 降压速率≤0.05MPa/s,避免水锤效应冲击弯头。
四、江苏润和的实测数据
其DN200对焊弯头在70℃、1.0MPa工况下,通过1.5MPa水压试验,稳压15分钟无渗漏,管道环向应力衰减率<2%。焊接采用智能热熔焊机控制温度曲线,焊口翻边高度2~3mm,合格率达99%。
一句话总结:1.5倍压力、慢升快稳、盯住弯头焊缝,压降不超0.02MPa即合格。