β晶型PPH管件科普
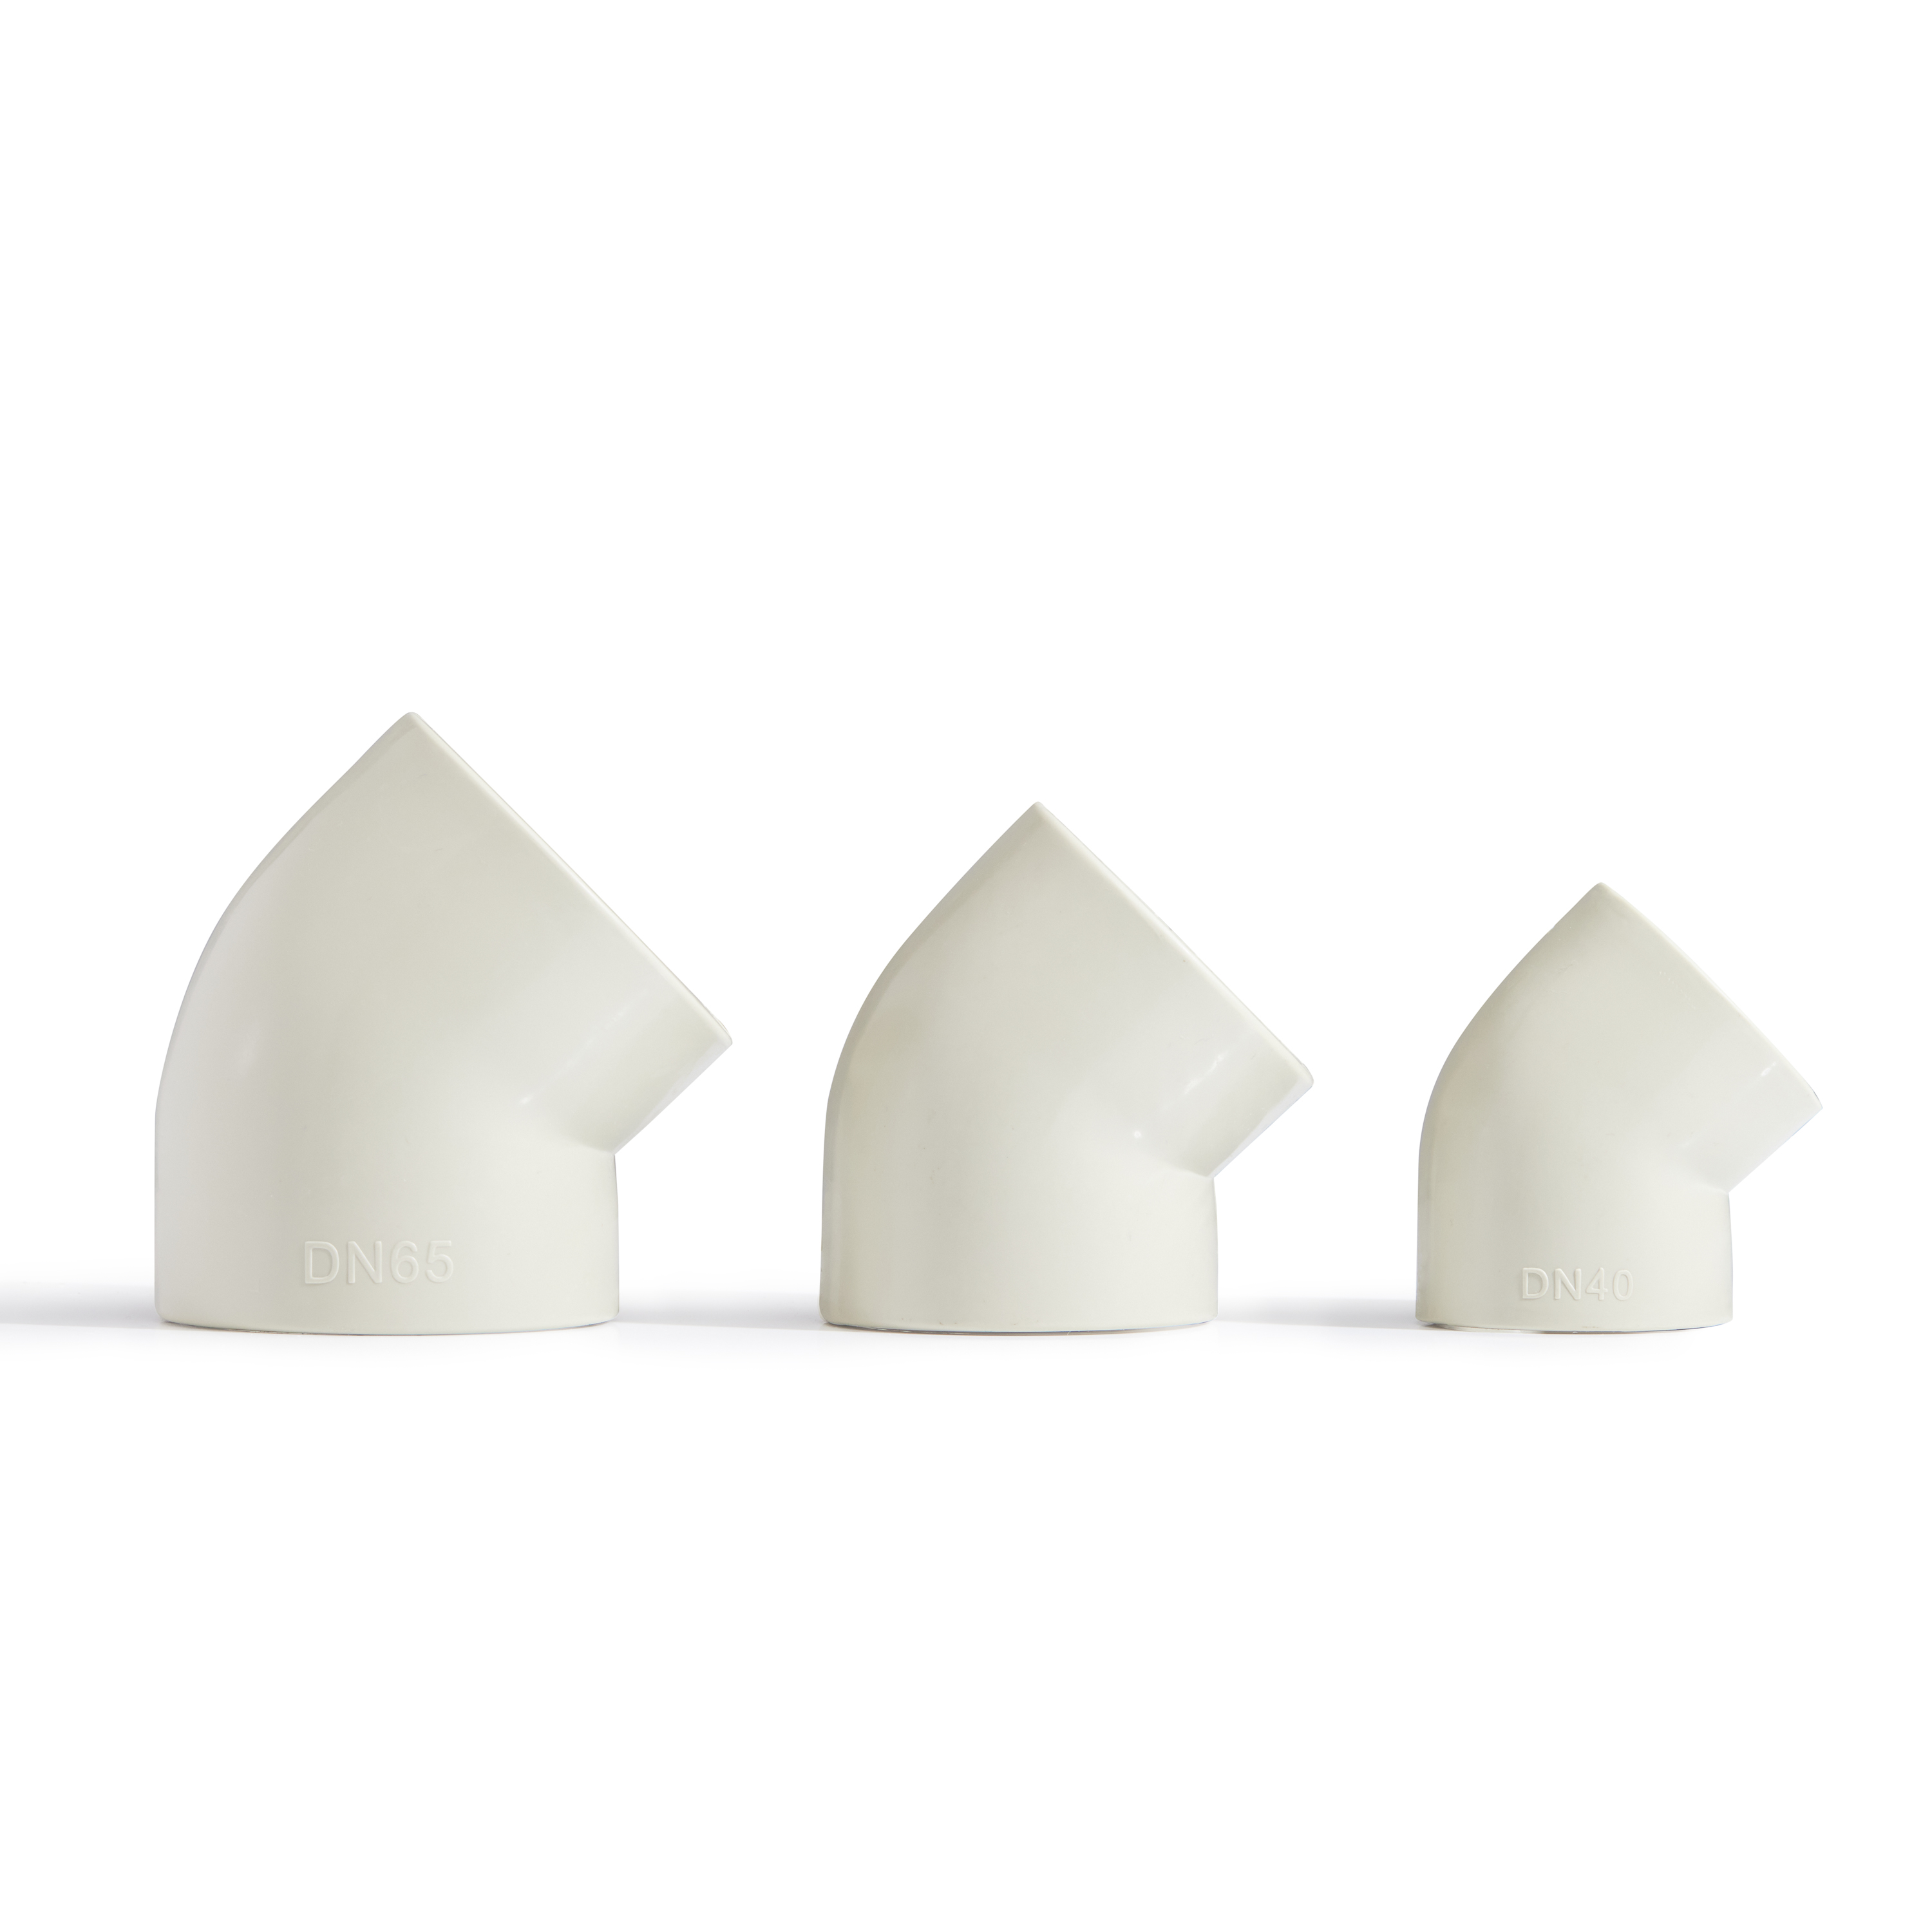
β晶型PPH热熔45弯头的工艺说明
β晶型PPH热熔45°弯头 工艺说明
一、连接形式
江苏润和β晶型PPH管 DN≤110 采用热熔承插连接45°弯头;DN>110改用对焊。本文仅述承插工艺。
二、核心参数
| 参数 | 设定值 |
|---|---|
| 加热板温度 | 195~205℃(红灯跳绿灯后方可操作) |
| 预热/熔接压力 | 0.15~0.2 MPa |
| 加热时间 | 每1mm壁厚 ≈ 0.5~1秒 |
| 熔接保持压力 | 10~15秒 |
| 冷却时间 | ≥15分钟(环境温度<5℃延长至30分钟) |
| 插入深度 | 承口深度 = 管径×1.5倍(如DN50插入75mm) |
三、操作步骤(7步)
| 步骤 | 操作要点 |
|---|---|
| ①下料 | 管割刀垂直切割,旋转进刀≤2mm/圈,端口平整度误差≤±0.2mm |
| ②标记 | 在管材插入端标出承插深度线(管径×1.5倍) |
| ③清洁 | 丙酮+无尘布三级清洁:管材表面→焊接面→加热板,自然晾干≥3min |
| ④加热 | 管材与弯头同时无旋转插入加热套,达到标记深度;观察翻边至1mm时快速撤离(8~12秒) |
| ⑤熔接 | 撤离后立即无旋转直线对插至标记线,保持压力0.15~0.2MPa,维持10~15秒 |
| ⑥冷却 | 夹具固定,自然冷却≥15min,严禁风扇直吹或移动 |
| ⑦检验 | 江苏润和翻边高度2~3mm、对称、无气孔裂纹;24h后做1.5倍工作压力水压试验,30min无渗漏、压降≤0.02MPa为合格 |
四、关键禁忌
❌ 严禁旋转插入——导致内壁错位、流阻增大
❌ 温度<195℃ → 虚焊;>205℃ → 材料降解
❌ 冷却期移动管道 → 收缩开裂
❌ 环境温度<0℃或湿度>85%(GMP车间≤60%)不宜施工
五、质量判定标准
| 检测项 | 合格指标 |
|---|---|
| 外观 | 内外翻边2~3mm,无气孔/裂纹 |
| 剖面(抽检5%) | 熔合层厚度≥1.5mm,晶粒尺寸≤50μm |
| 水压试验 | 1.5倍设计压力,保压30min,压降≤0.02MPa |
一句话总结:195~205℃加热、无旋转直线插接、10~15秒保压、15分钟以上自然冷却——四个数字记住,江苏润和45°弯头一次合格。